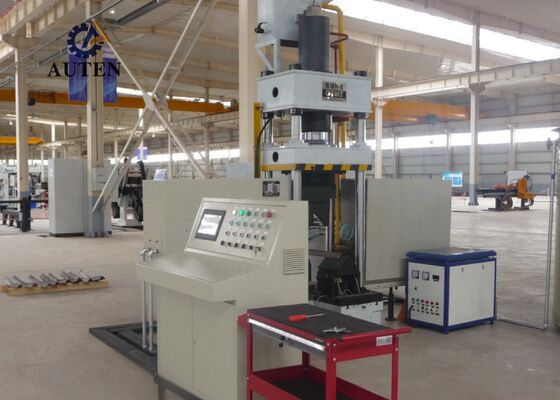
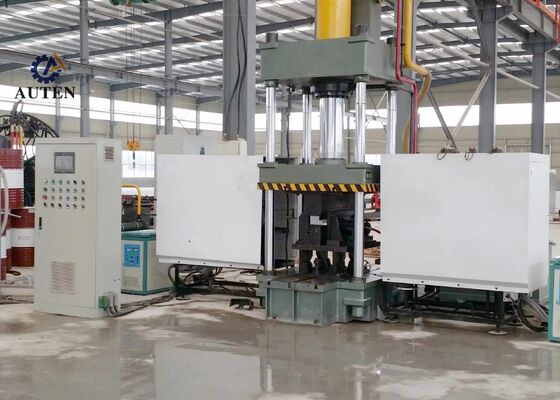
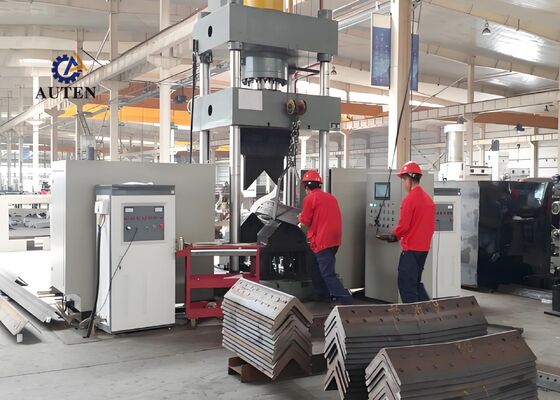
60 * 2KW Daya Pemanasan CNC Angel Baja Bending Dan Mesin Pemanasan 1300mm Max. ketinggian pembukaan
Pengantar Produk:
Sistem lentur termal CNC dirancang secara profesional dan diuji secara komprehensif di pabrik untuk memastikan lenturan profil baja sudut dan lembaran logam datar yang akurat dan dapat diandalkan.Hal ini secara khusus dikembangkan untuk memenuhi persyaratan manufaktur yang ketat dari industri termasuk manufaktur baja struktural, produksi komponen mekanik, dan pengolahan logam arsitektur. dengan presisi membentuk yang sangat baik dan kinerja operasi yang konsisten,Sistem memastikan bahwa baja sudut yang diproses dan panel logam sesuai dengan persyaratan dimensi dan struktural yang menuntut, mendukung pelaksanaan yang efisien dan mulus dari operasi manufaktur berikutnya.
Parameter produk:
| Model |
HQ250-700 |
| Tekanan tangki minyak (kN) |
1600 |
| Ukuran lentur sisi luar (Heel up) (mm) |
L80*7~L250*32 |
| Tingkat lenturan sisi dua ke luar untuk sudut (°) |
30° |
| Jangkauan lentur tunggal baja sudut ke depan (mm) |
L80*7~L200*20 |
| Tingkat lentur baja sudut ke depan tunggal (°) |
20° |
| Ketebalan lempeng lentur (mm) |
2 ~ 16 |
| Lebar lempeng lentur (mm) |
700 |
| Tingkat lentur untuk pelat (°) |
90° |
| Jangkauan sudut pembukaan & penutupan (mm) |
L80*7~L200*16 |
| Sudut pembukaan & derajat penutupan (°) |
16° |
| Tekanan tangki minyak (mm) |
800 |
| Maks.tinggi pembukaan(mm) |
1300 |
| Kekuatan motor (kW) |
15 |
| Daya pemanasan(kW) |
60*2 |
| sumbu CNC |
3 |
| Kapasitas tangki minyak (L) |
630 |
| Ukuran keseluruhan (m) |
3.5x4.5x4.1 |

Fitur produk:
1Peralatan ini dilengkapi dengan sistem kontrol berbasis CNC dan PLC yang canggih dengan antarmuka manusia-mesin (HMI) layar sentuh yang intuitif.Hal ini memungkinkan konfigurasi yang nyaman dari parameter pemrosesan, pemantauan real-time status mesin, dan manajemen produksi yang efisien, menyediakan operator dengan lingkungan operasi yang dapat diakses, dapat diandalkan, dan efisien.
2Mesin ini menggunakan teknologi pemanasan induksi frekuensi ultrasonik canggih untuk memberikan pemanasan yang cepat dan seragam dengan peningkatan efisiensi energi dan mengurangi dampak lingkungan.Metode pemanasan ini mendukung peningkatan kapasitas produksi, biaya operasi yang lebih rendah, dan kepatuhan terhadap persyaratan perlindungan lingkungan yang berlaku.
3. Peralatan ini memiliki desain membentuk terintegrasi yang menghilangkan kebutuhan untuk penggantian alat tambahan dan sering die penyesuaian. Konfigurasi yang efisien ini mengurangi prosedur setup,meminimalkan waktu persiapan, dan meningkatkan efisiensi manufaktur secara keseluruhan.
4Dengan menggabungkan teknologi kontrol CNC presisi, mesin melakukan lentur yang akurat dan membentuk operasi dengan kualitas yang konsisten, kontrol dimensi yang tepat,dan hasil pengolahan yang dapat diulang, sambil meningkatkan produktivitas produksi secara keseluruhan.
5Sistem ini mengintegrasikan unit daya hidrolik independen dengan sistem kontrol listrik khusus, memastikan operasi yang nyaman, peningkatan keselamatan operasi, dan kinerja mesin yang dapat diandalkan.Konfigurasi ini cocok untuk produksi terus menerus di lingkungan industri yang menuntut.
6Dalam modus cold-forming, mesin dapat mengakomodasi profil baja sudut hingga L100 × L100 × 10 mm dan mendukung sudut lentur maksimum 5 °. Dalam kisaran operasi yang ditentukan,memungkinkan deformasi material yang terkontrol dan akurasi pembentuk yang konsisten.
7Dalam kondisi kerja standar, siklus penekanan dingin memakan waktu sekitar 10 detik per benda kerja, sedangkan lenturan termal umumnya membutuhkan sekitar 120 detik per komponen.Waktu siklus yang sebenarnya bervariasi tergantung pada sifat material dan dimensi benda kerjaPengelompokan termal biasanya dimulai ketika bahan mencapai sekitar 800 °C dan menunjukkan penampilan merah-panas.Parameter pemanasan dan pembentukan spesifik harus disesuaikan sesuai dengan karakteristik material dan akurasi dimensi yang diperlukan.
8Untuk operasi lentur termal, operator memasukkan parameter pengolahan yang diperlukan dan memulai siklus otomatis menggunakan tombol kontrol atau saklar pedal kaki.Mesin kemudian menjalankan urutan yang diprogram, termasuk pemasangan benda kerja ke zona pemanasan, pemanasan induksi, penarikan otomatis unit pemanas, pengikat dan penekanan hidrolik, pengangkat ram dan pembuangan benda kerja yang sudah jadi.
9Selama operasi pembentukan termal dan pencetakan dingin yang dikombinasikan, siklus produksi dapat dimulai setelah parameter yang diperlukan telah dikonfigurasi.Ram hidrolik tidak perlu kembali sepenuhnya ke posisi aslinyaSebagai gantinya, die pencetakan bawah secara otomatis naik untuk menciptakan celah 100 mm, memfasilitasi pencabutan yang nyaman dari benda kerja yang sudah jadi.Urutan yang dioptimalkan ini mengurangi waktu siklus dan lebih meningkatkan efisiensi produksi secara keseluruhan.
Sampel-sampel uji ini, yang diproduksi dengan menggunakan peralatan tusukan, pemotongan, dan penandaan baja sudut,sesuai dengan spesifikasi standar dan parameter pengolahan yang umum digunakan dalam pembuatan menara baja sudutMereka menyediakan pelanggan dengan workpiece referensi praktis untuk menilai kualitas mesin, akurasi dimensi, dan pengerjaan manufaktur.Indikator terukur ini membantu menunjukkan kemampuan peralatan untuk memenuhi persyaratan produksi yang menuntut pembuatan menara baja sudut.
Dalam konstruksi jalur transmisi ultra-tinggi (UHV), menara transmisi harus tahan terhadap kondisi lingkungan yang menantang dan beban struktural yang besar.Peralatan memainkan peran penting dalam pembuatan komponen baja sudut yang membentuk struktur bantalan utama menaraHal ini melakukan operasi pengeboran yang dapat diandalkan dan perforasi pada anggota baja sudut yang digunakan dalam tubuh menara, lengan silang dan bagian struktural penting lainnya,membantu mencapai dimensi yang akurat dan integritas struktural yang dapat diandalkanKemampuan pemrosesan ini berkontribusi pada daya tahan menara transmisi dan mendukung operasi sistem transmisi tenaga UHV yang aman, stabil, dan berkelanjutan.

 Pesan Anda harus antara 20-3.000 karakter!